


Modellprädiktive Regelung einer hochsegmentierten Werkzeugtemperierung zur lokalen Beeinflussung des Abkühlverhaltens und zur Verzugsreduktion im Spritzgießen
Im Teilprojekt B03 des SFB 1120 wurde eine Methodik entwickelt, um mit Hilfe einer hochsegmentierten Werkzeugtemperierung den Verzug von spritzgegossenen Formteilen zu beeinflussen. Ziel ist die Reduktion des Bauteilverzugs durch eine Homogenisierung des Abkühlverhaltens über das Bauteil.
 © IKV
Für die Arbeiten wurde zunächst ein Spritzgießwerkzeug entwickelt und gefertigt, um die während des Abkühlvorgangs aufkommenden Temperaturen und Drücke zu untersuchen. Dazu wurde ein plattenförmiges Bauteil untersucht, welches je Werkzeughälfte neun IR-Temperatursensoren aufweist. Zusätzlich wurden entlang des Fließwegs drei Drucksensoren eingesetzt. Um die Temperaturen zur Steuerung des Verzugs anzupassen wurden je Werkzeughälfte zudem neun Temperierzonen verbaut, welche aus einem Keramik-Heizelement und einer CO2-Kühlkammer bestehen, um die Werkzeugtemperatur lokal dynamisch regeln zu können.
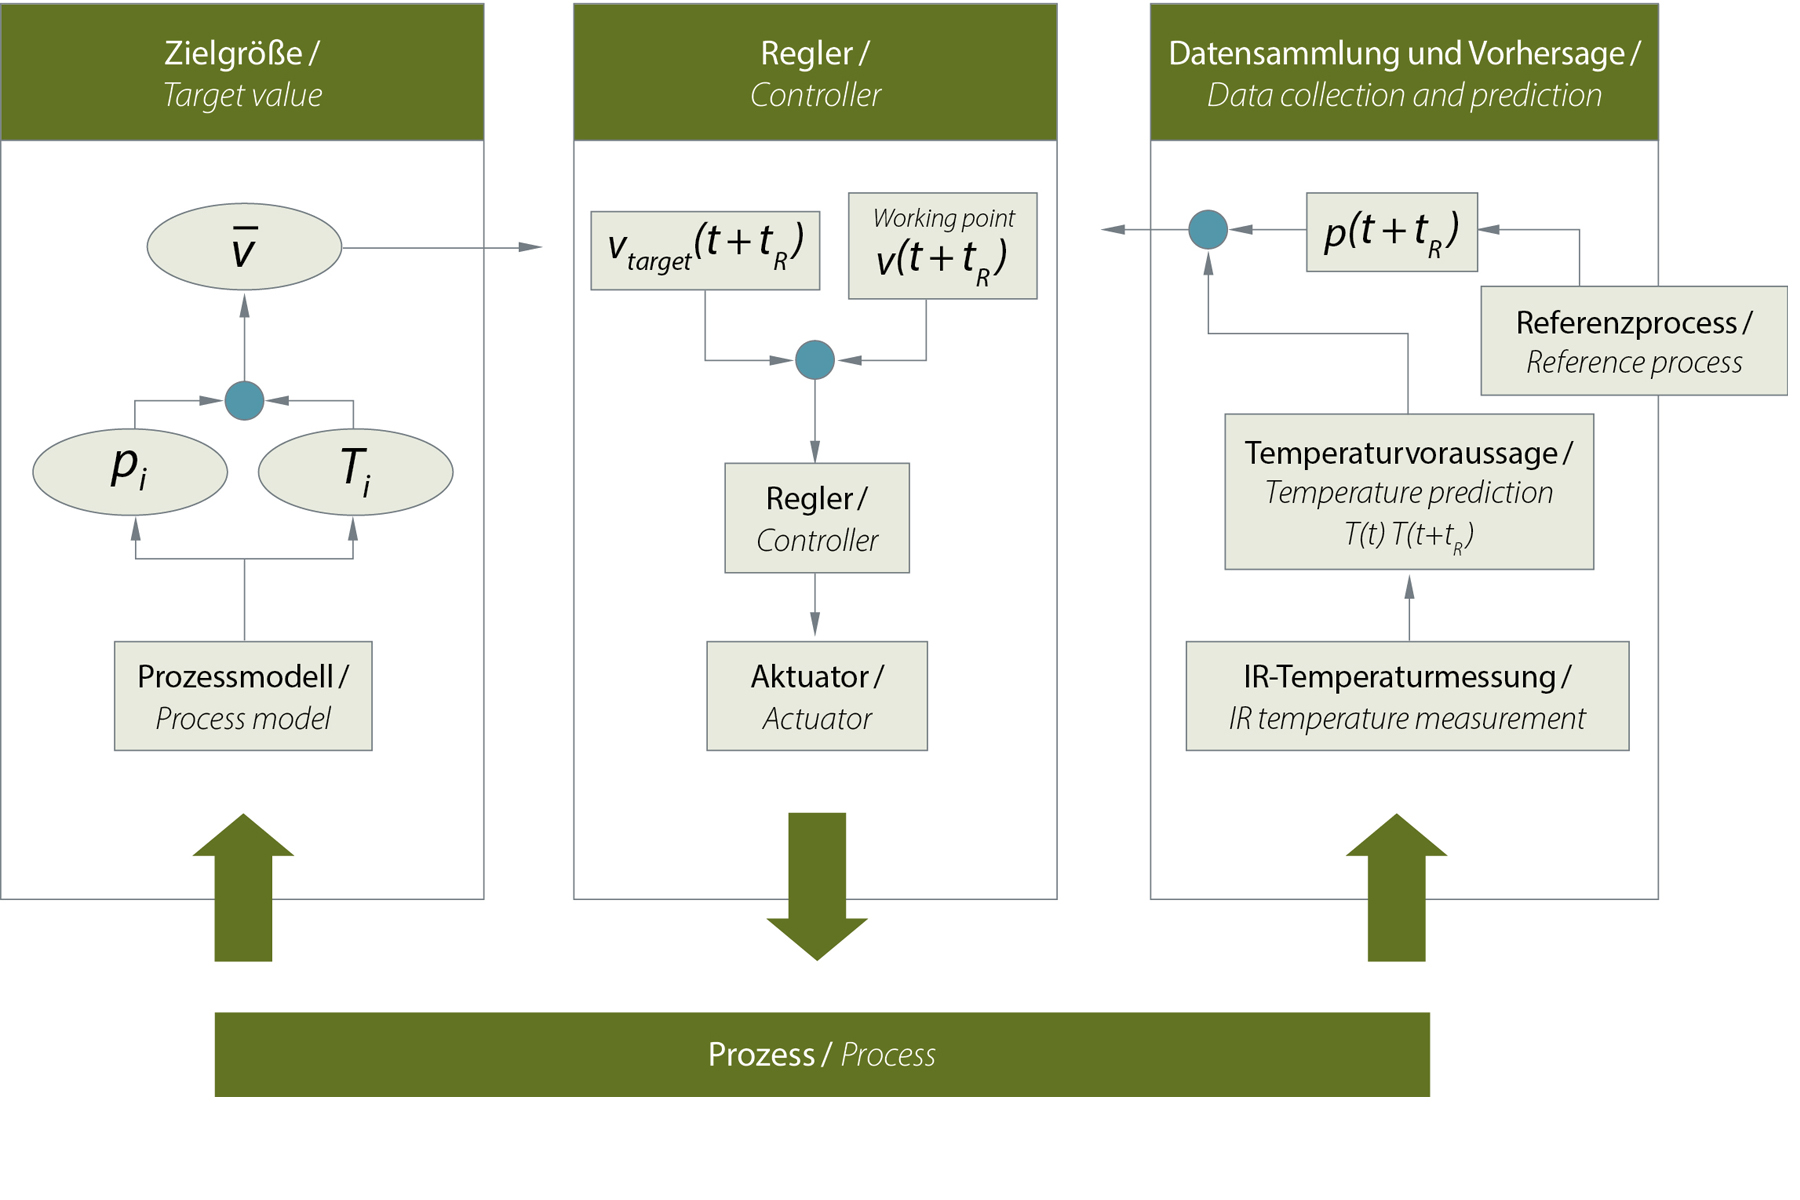
Basierend auf den mit Hilfe des Werkzeugs gemessenen Prozessdaten wurde ein modellprädiktiver Regler (MPC) ausgelegt. Mit Hilfe des Reglers wird basierend auf Prozessdaten und einem Prozessmodell der benötigte Heizbedarf für die Heizschichten vorhergesagt. Das Konzept der Regelung ist in Abbildung 1 dargestellt. Mit Hilfe der MPC wird eine ausreichend schnelle Anpassung der Temperaturen auch bei trägem Heizverhalten möglich.
Des Weiteren wurde im Projekt die Übertragbarkeit auf ein komplexes System untersucht. Dazu werden keramische Heizschichten, Widerstandsheizelemente mit einer Gesamtdicke von etwa 0,5 mm, welche durch thermisches Spritzen auf die Kavitätsoberfläche aufgebracht werden, eingesetzt, welche in einem weiteren Teilprojekt des SFB am Institut für Oberflächentechnik (IOT) entwickelt wurden. Simulative Untersuchungen zeigen einen hohen zu erwartenden Effekt zur Reduktion des Verzugs komplexer Formteile. Das Projekt leistet insgesamt einen Beitrag zur Entwicklung neuer Reglerkonzepte für die Steuerung des Verzugs und zeigt dabei eine Methodik für eine lokale, durch die Möglichkeit der Anpassung der Temperaturen prozesspunktunabhängige Möglichkeit zur Verzugsreduktion.
Über den SFB 1120
Der Sonderforschungsbereich 1120 der RWTH Aachen University erforscht seit 2014 neue wissenschaftliche Ansätze und Technologien zur Beherrschung von Prozessen, bei denen der Werkstoff eine schmelzflüssige Phase durchläuft, um die Geometrie präzise zu fertigen. Neben den metallischen Schweiß-, Gieß- und Fügeverfahren wurde im Großprojekt auf Seiten des IKVs mit drei Teilprojekten das Kunststoffspritzgießen erforscht. So wurde mit der Auslegung von Temperierkanallayouts, dynamsicher Werkzeugtemperierung und Multiskalens-Prozesssimulationen die Schmelzedynamik, die Erstarrung und Methoden zu deren Beeinflussung bzw. Modellierung auf unterschiedlichen Ebenen untersucht.
Projektdaten und Förderung
Wir danken der DFG für die Förderung des Projekts im Rahmen des Sonderforschungsbereichs 1120 und den Projektpartnern für die Zusammenarbeit.
