


Methodik zur automatisierten Auslegung und Validierung einer gleichmäßigen Fließfrontführung
Das Kaskadenspritzgießen ist bei Bauteilen mit hohen Anforderungen an die Oberflächenqualität und großen Fließweg-Wanddicken-Verhältnissen das Verfahren der Wahl. Wegen der komplexen Zusammenhänge, insbesondere zwischen dem maschinenseitig eingestellten Einspritzvolumenstromprofil und der Wechselwirkung der individuellen Nadelführungen, ist die Prozesseinrichtung sehr aufwändig und mit einer Vielzahl von experimentellen Versuchen verbunden.
 © IKV
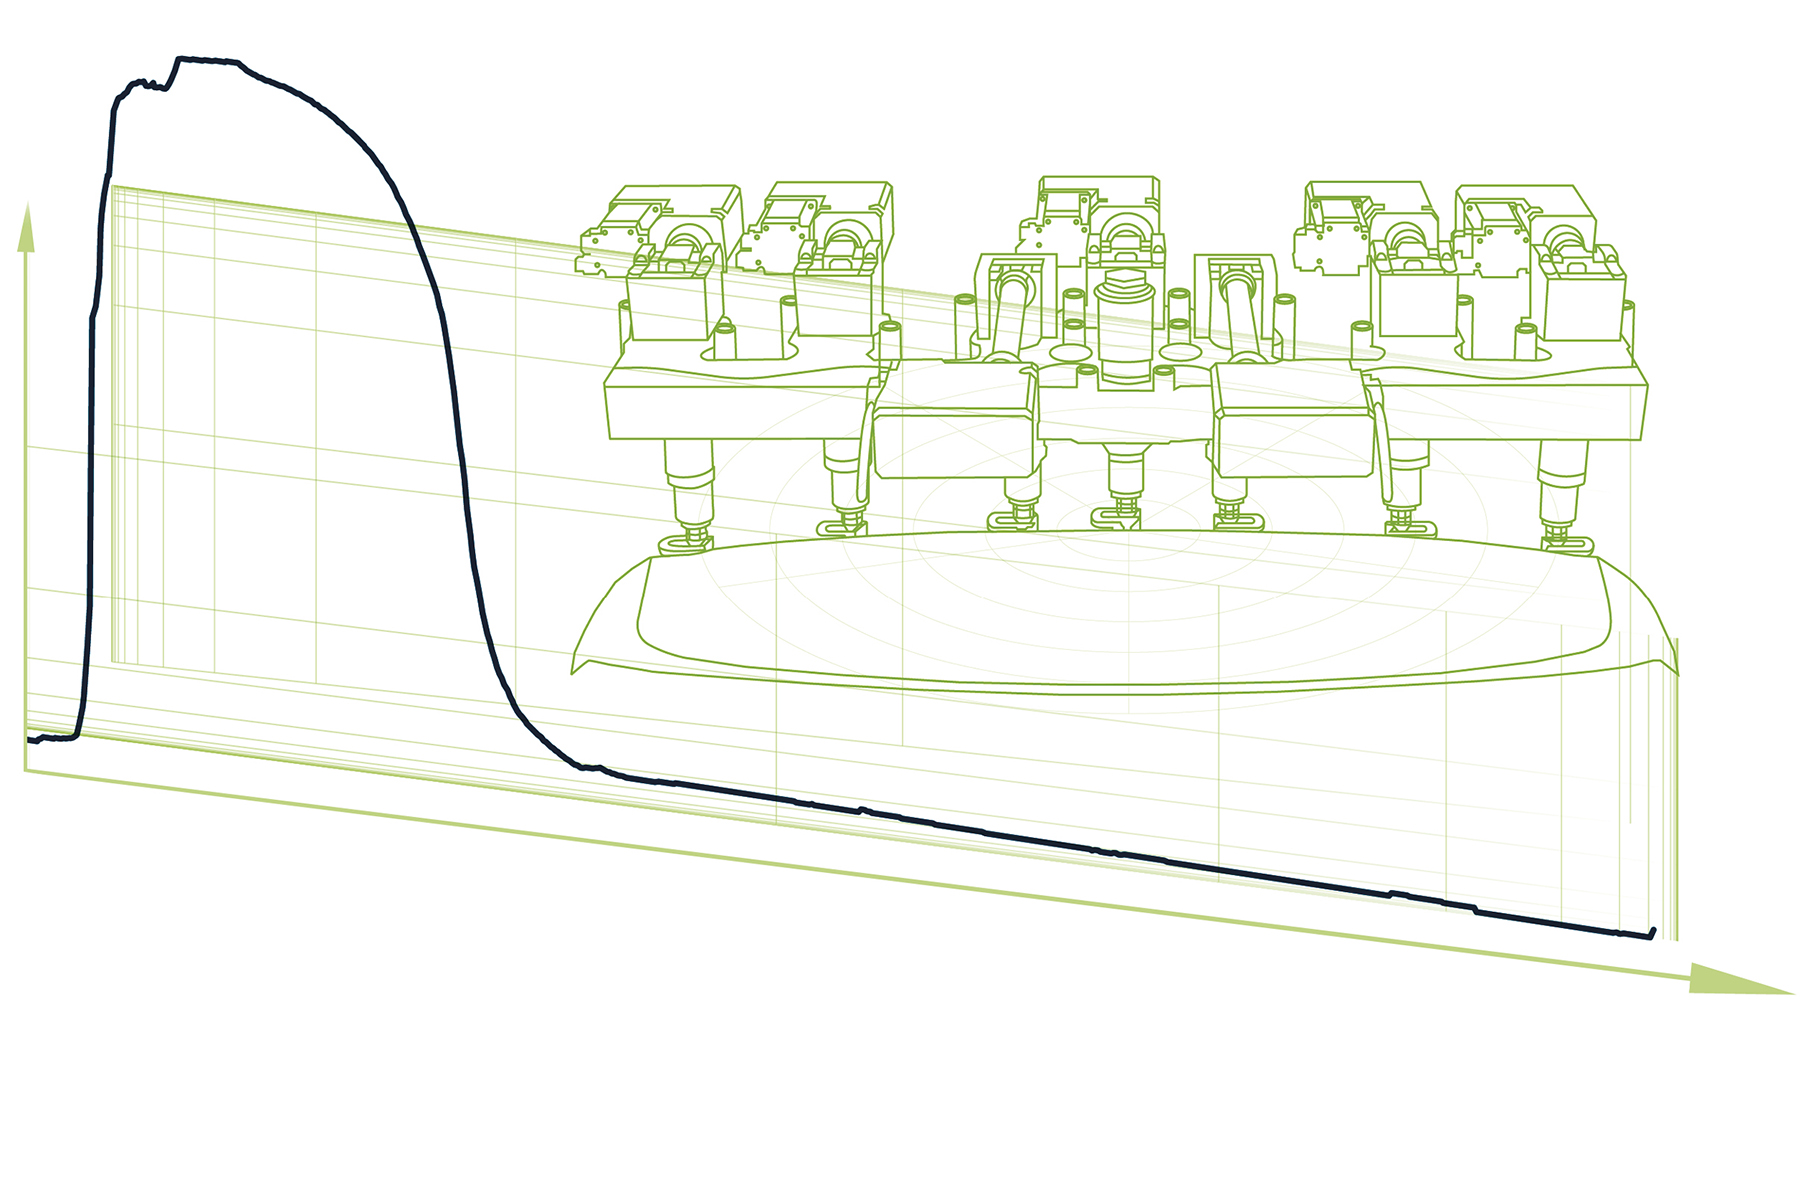
In dem vom DFG geförderten Forschungsprojekt OptiKas soll eine Methodik zur Ableitung einer Ein-spritzstrategie für das Kaskadenspritzgießen entwickelt werden, die unabhängig vom Erfahrungswissen des Maschinenbedieners und ohne umfangreiche Versuche gute Bauteilqualitäten bewirkt. Um eine gleichmäßig hohe Oberflächenqualität entlang des gesamten Fließwegs zu erzielen, soll in der Kavität eine konstante Fließfrontgeschwindigkeit erzielt werden.
Im ersten Schritt werden dafür mittels automatisierter iterativer Simulationen, unter Berücksichtigung der Kaskade, die düsenspezifischen Solleinspritzvolumenstromprofile ermittelt, um eine konstante Zielfließfrontgeschwindigkeit in der Kavität zu realisieren und den Einspritzdruck zu minimieren. Auf dieser Basis werden mithilfe eines Prozessmodells die individuellen Öffnungshubprofile sowie das maschinenseitige Einspritzvolumenstromprofil berechnet. Das Prozessmodell berücksichtigt insbesondere die Wechselwirkung zwischen den Volumenströmen der einzelnen Heißkanaldüsen. In experimentellen Versuchen wird die entwickelte Einspritzstrategie sowohl für unterschiedliche Geometrien als auch Materialtypen sowie Prozesseinstellungen validiert und optimiert. Zudem wird der Effekt der Einspritzstrategie auf die Oberflächen-qualität, wie Glanz, Rauheit und Molekülorientierung in der Randschicht, untersucht.
Zum Abschluss des Projekts wird die Robustheit des Prozesses gegenüber Prozessschwankungen analysiert, um daraus Kennzahlen zur Prozessüberwachung der Füllphase des Kaskadenspritzgießens abzuleiten. Ferner wird der Effekt einer möglichen adaptiven Regelungsstrategie anhand der Versuche beurteilt.
Projektdaten und Förderung
Wir danken der DFG für die Förderung des Projektes (Förderkennzeichen: HO 4776/102-1) und den Projektpartnern für die Zusammenarbeit.
